产品详情
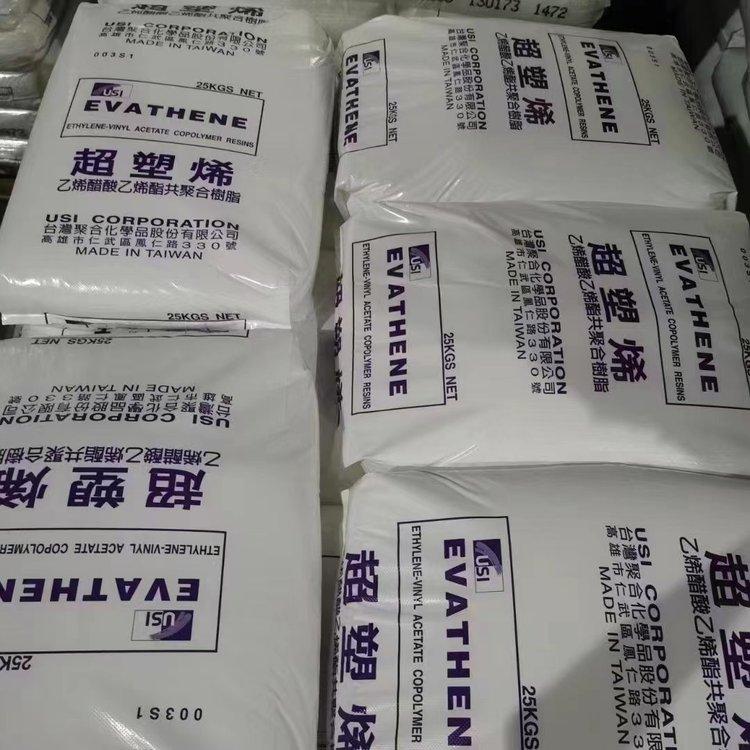
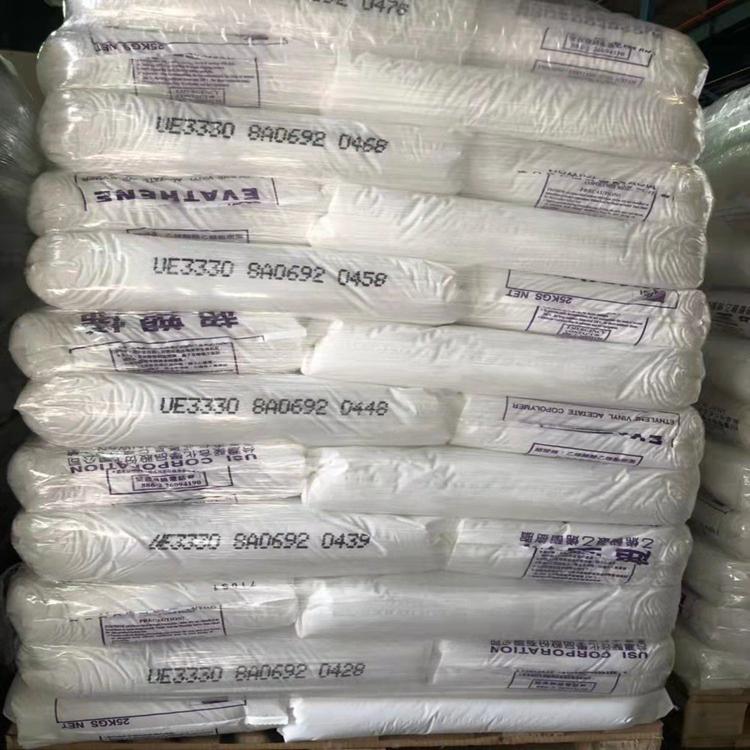
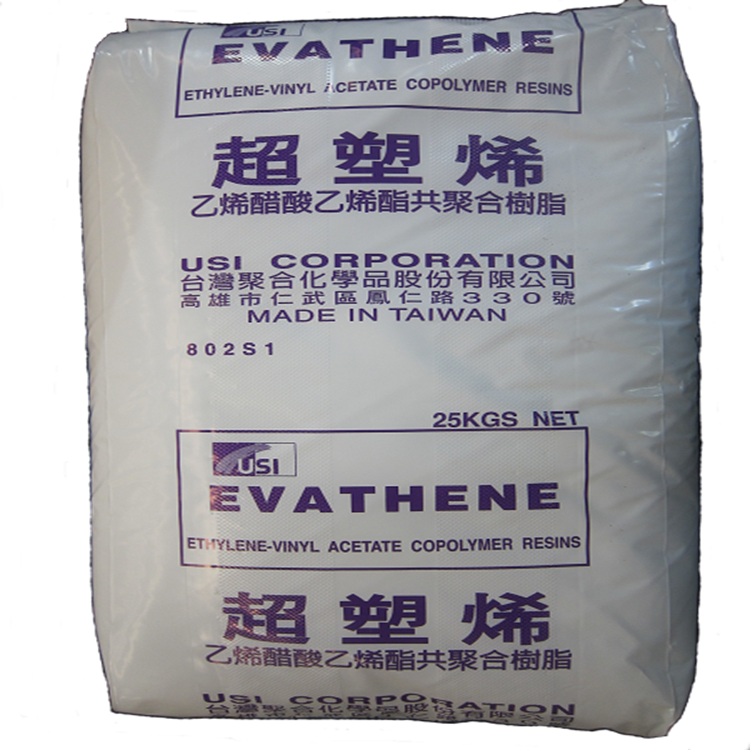
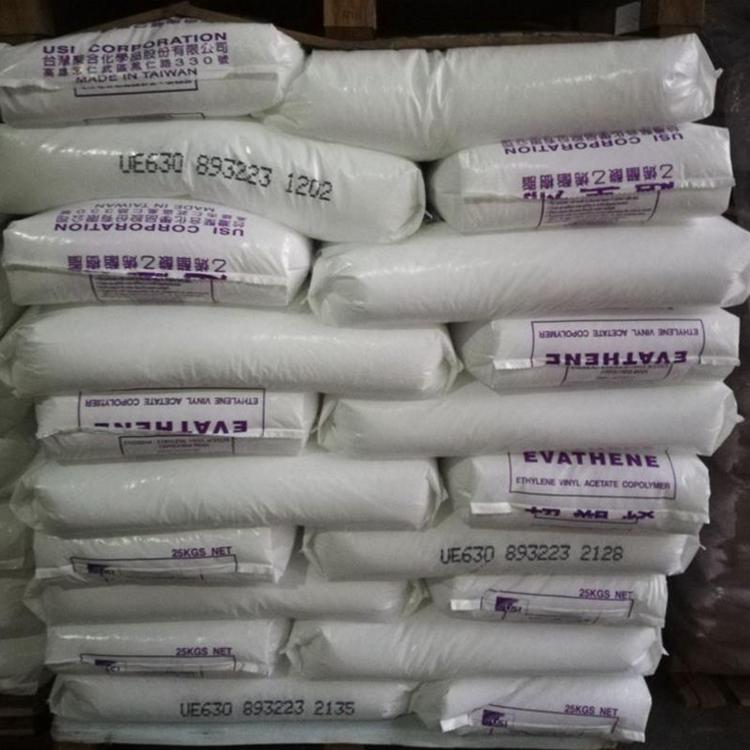
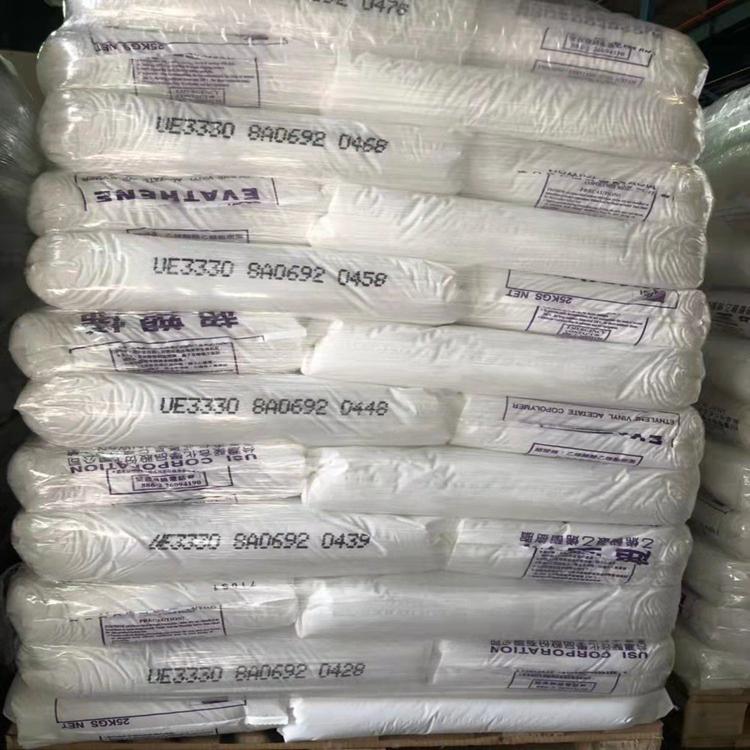
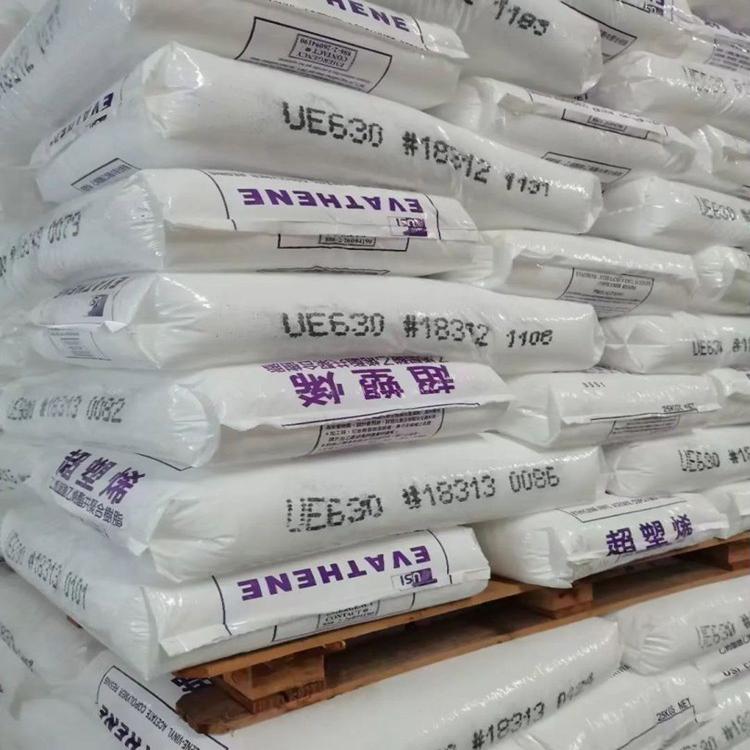
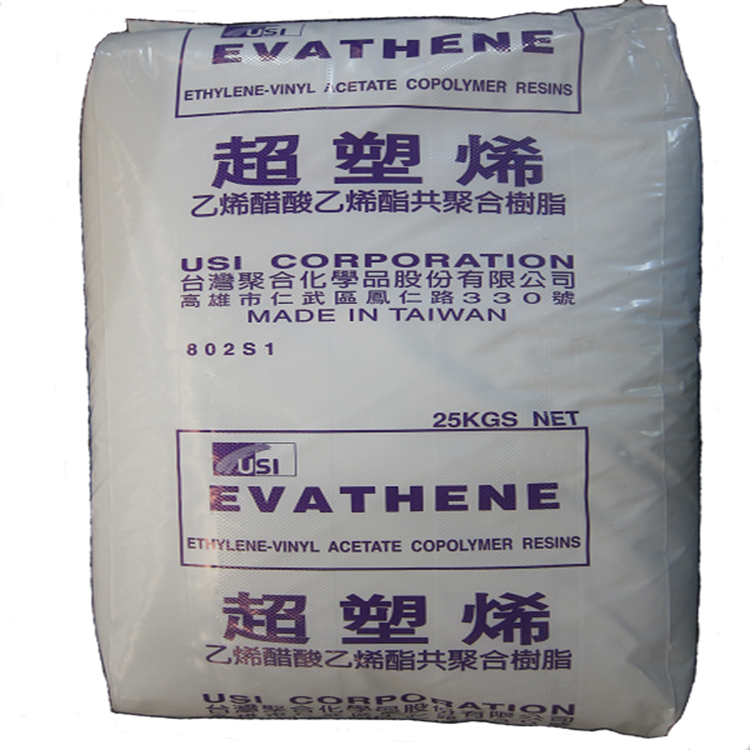
EVATHENE® UE633 台聚EVA 乙烯醋酸乙烯酯共聚合树脂
超塑烯® UE633 是一种乙烯醋酸乙烯酯共聚合树 脂,可运用在注塑与挤压成型设备。EVATHENE® UE633是一种不溶于水、无毒的乙烯-乙酸乙烯酯(EVA)共聚物,VA含量为19%。具有柔软、柔韧、弹性、优异的粘附性、良好的耐低温性和抗环境应力开裂性。USI的EVATHENE UE633专为注塑成型和挤出涂层设计。推荐用于游泳脚蹼、密封件、自行车把手和刀架。EVATHENE® UE633还可以与增粘剂和低分子量LDPE混合制成热熔胶,用作瓦楞纸箱的瞬时粘合剂。
从一粒粒子到工业粘合:超塑烯® UE633 的分子逻辑
在热熔胶与挤压涂覆的工程世界里,材料的选择往往决定了生产线的节拍与终端产品的寿命。超塑烯® UE633 并非普通的乙烯醋酸乙烯酯共聚合树脂,它的存在依托一套严密的分子设计逻辑。相较于传统EVA树脂,UE633在醋酸乙烯酯含量与熔融指数的平衡上做了针对性调校。醋酸乙烯酯链段赋予树脂极性,使其对多种基材具备锚固能力;而适中的熔融指数则保障了流体在涂布过程中的铺展性与开放时间。
从微观结构审视,UE633的共聚物分布更为均匀,这意味着热熔胶在固化后内部应力集中点更少,剥离强度与抗冷流性能显著提升。在挤压涂覆场景中,这种均匀性使树脂能在高速基材牵引下形成厚度公差精准的薄层,降低局部缺陷风险。用户常困惑于“粘得牢”与“涂得薄”之间的矛盾,而UE633通过分子设计,为这对矛盾提供了折中方案:既保持对多孔及非极性基材的润湿力,又确保熔体在模头出口处的剪切稳定性。
热熔胶系统:粘接强度与工艺窗口的协同优化
热熔胶配方的核心挑战在于,如何在固定黏度上限内实现高强度与长开放期。UE633在其中扮演关键角色。当作为主体树脂与增粘剂、蜡类共混时,它提供的初粘力并非来自简单的物理缠结,而是源自醋酸乙烯酯与极性助剂间瞬时氢键作用的建立。这种机制使胶体在接触被粘物后迅速形成预固着,为后续结晶提供基础。
在实操层面,UE633的耐热性表现值得展开。多数EVA基热熔胶在70℃以上会开始软化,而UE633因分子量分布较窄,其蠕变温度会比同类树脂高出5-8℃。这对于需要耐受夏季车厢内高温的汽车内饰件粘接,或厨卫用品的持粘要求,是一个隐形但关键的优势。此外,用户可在配方设计中适当降低氧化蜡的比例,因为UE633自身的熔体流动性已能保障涂布均匀,从而减少配方中低分子物迁移对表面粘性的影响。东莞地区多家软包装复合厂已将UE633用于纸塑复合胶的改性,其反馈是:在相同涂胶量下,剥离力提升约15%,且涂布时飞丝现象显著减少。
挤压涂覆:拉伸比与涂层完整性的工程边界
挤压涂覆工艺要求树脂在熔融状态下既能抵抗拉伸变薄过程中的颈缩,又不会因熔体强度过高而在表面产生鲨皮斑。UE633在这一环节展现了它的流变学适应性。通过聚合工艺中对长链支化度的控制,该树脂在拉伸流动中具有应变硬化特性,即随着拉伸比增加,熔体黏度会非线性的上升,从而抑制局部过薄撕裂。
实际应用中,当线速度达到150米/分以上时,UE633涂覆在牛皮纸或铝箔上的涂层厚度仍可稳定控制在25-35微米,且边缘渗出量小于0.5毫米。对于需要后续印刷或淋膜的基材,其涂层表面能处于42-46 dyn/cm区间,可直接接受水性油墨附着而无须电晕处理。这一点对缩短加工流程意义显著。在广东地区一些包装企业的淋膜机上进行对比测试:使用竞品树脂时,若要保证无漏涂,模唇间隙需设定在0.3mm,而切换为UE633后,间隙可收至0.2mm,单位面积树脂消耗减少,却未引发任何背段或晶点缺陷。
东莞市展羽塑胶原料有限公司:本地化服务的供应链价值
作为超塑烯® UE633在华南区域的授权渠道,东莞市展羽塑胶原料有限公司不仅承担仓储分销职能,更在技术匹配层面为客户提供前置支持。东莞地处珠三角核心,周边聚集了完整的包装印刷、电子组装与汽车零部件产业集群,这些产业对热熔胶与涂覆材料的响应速度有极高要求。展羽塑胶利用在地优势,建立了小批量快速拆包分装体系,缩短了从订单到产线的时间周期。
更重要的是,其技术团队对UE633的应用参数积累了大量实测数据。例如,针对不同硬度的基材(如PE膜、PET膜或金属箔),他们能提供差异化的加工温度窗口建议与配方修正方向,而非仅做标准化物料传递。这种从“卖树脂”到“提供粘合方案”的转型,使中小型用户避免了因配方调试不当导致的批次性降级。公司内部还设立有小型涂覆模拟机,客户可携带基材进行小样试涂,从而在正式生产前锁定优挤出量与拉伸比。
配方体系中的协同助剂匹配策略
仅依赖树脂本身难以应对所有工艺变数,UE633在配方体系中需要与特定助剂协同才能发挥大效能。选用芳香族改性树脂作为增粘剂时,由于UE633的极性基团与之相容性良好,胶体的内聚强度增强远比脂肪族树脂显著。但需注意,芳香族树脂的添加比例不宜超过总量45%,否则会导致邵氏硬度下降过多。建议起始配方以UE633为50-60份,搭配松香酯类增粘树脂30-40份以及微晶蜡10份,即可获得针对ABS及不锈钢材质的优异粘接表现。
对于挤压涂覆中抗氧剂的添加,UE633因本身热稳定性较好,主抗氧剂1010用量可控制在0.3%-0.5%,复配0.1%-0.2%的抗氧剂168即可满足连续8小时加工不降解的要求。若遇到需极高光洁度的透明涂覆层,则应优先选用氢化石油树脂替代天然蜡类,以避免蜡析出造成的雾度问题。值得注意的(此处指实际应用逻辑)是:UE633自身的结晶速率相对平缓,这使它更适合在需要调控冷却段长度的“宽窗口”工艺中作为基体树脂,而非追求瞬间凝结的高速书刊装订,后者应另选低VA含量型号。
从材料性能到产品:为何选择这一组合
当一款树脂的技术参数转化为稳定运行的产线输出时,它才真正具备了工业价值。UE633在热熔胶和挤压涂覆领域表现出的耐受性、适配性与加工宽容性,使其成为从卫生用品封胶到铝塑复合软管涂层等场景的优选材料。而在幕后提供支持的东莞市展羽塑胶原料有限公司,凭借对珠三角工业环境的理解以及对树脂特性的数据化积累,将单一树脂的交易升级为包含配方建议、工艺参数校准及小样验证在内的技术服务链。
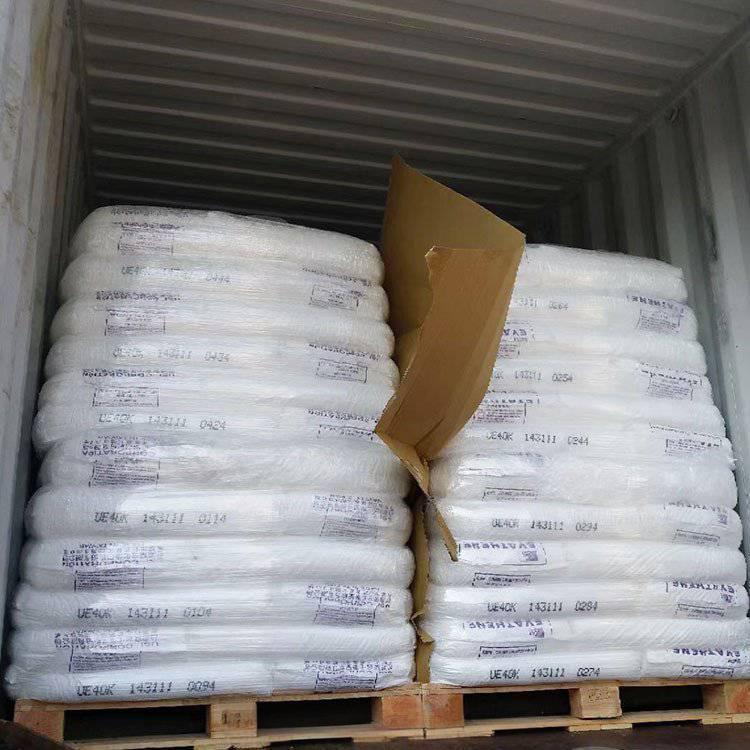
对于正在寻找更高性价比粘合方案或涂覆突破口的从业者而言,直接选用一款经过工况验证的树脂,比自行调配基础料更节约时间与试错成本。展羽塑胶目前备有现货批次的UE633,可应对从25公斤实验室用样到吨袋大货的不同层级需求。理解材料的边界然后突破它——这是工业生产中效率的来源,也是超塑烯® UE633与展羽服务希望为每家合作企业带来的实际价值。