产品详情
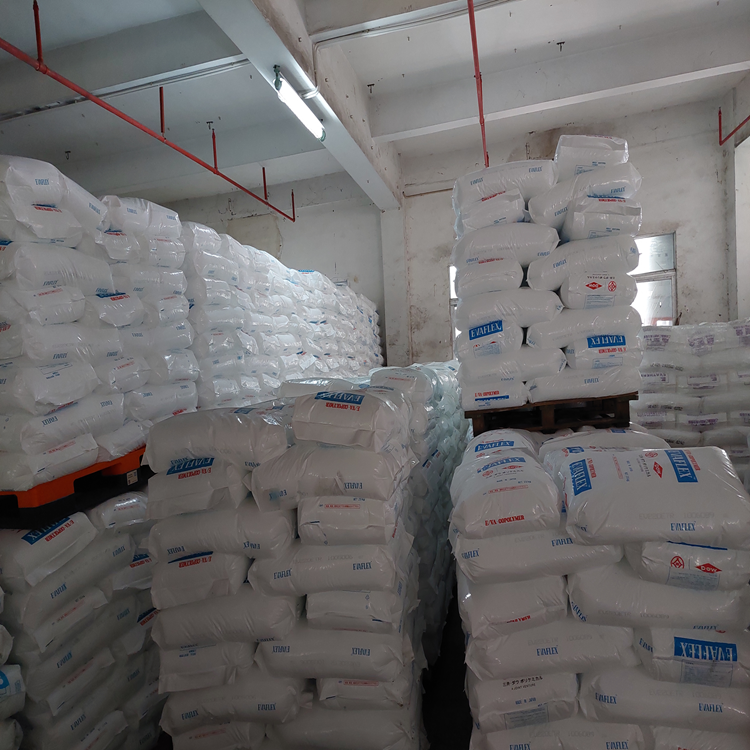
ELVAX™ 660 Ethylene Vinyl Acetate Copolymer
ELVAX ™ 660 是一种用于工业领域的乙烯-醋酸乙烯酯共聚物树脂。按重量计 12%(醋酸乙烯酯共聚单体含量);热稳定剂:BHT 抗氧化剂。ELVAXTM 树脂可广泛应用于注塑成型、混炼、挤出成型、粘合剂、密封胶及蜡类混合物等各类领域。
三井化学生产的 ELVAX ™ 660 乙烯-醋酸乙烯酯共聚物是一种耐冲击的乙烯-醋酸乙烯酯(EVA)共聚物等级。该产品具有优异的机械性能和抗刺破性能,其中含有丁基羟基甲苯(BHT)抗氧化剂作为热稳定剂。其与聚乙烯(PE)具有极佳的粘附性,适用于注塑成型、混炼、片材及型材挤出、结构泡沫模塑、吹塑及导线涂覆等加工工艺;亦可采用常规橡胶加工技术(如Banbury挤出、双辊碾磨及压缩模塑)进行加工。该产品推荐用于粘合剂、蜡混合物、密封剂及工业应用领域。
ELVAX ™ 660 乙烯-醋酸乙烯酯共聚物符合 TSCA 、欧盟指令 2011/65/EU(RoHS)、欧盟指令 2012/19/EU(WEEE)、EN 71-3、FDA 21 CFR 175.1350(a) 标准,并符合 CONEG 、欧盟指令 94/62/EC。
注塑成型:高熔体强度与脱模稳定性的协同实现
ELVAX™ 560在注塑成型中展现出区别于常规EVA的工艺韧性。其乙酸乙烯酯含量约18 wt%,熔体流动速率(190℃/2.16kg)为3.5 g/10min,这一数值处于中低区间,意味着熔体具备足够内聚力以抑制熔垂,又不至于因黏度过高导致充模困难。东莞市展羽塑胶原料有限公司在服务华南电子结构件客户时发现,该牌号在壁厚差异达1:4的薄壁卡扣件中仍能保持尺寸收缩率波动小于±0.12%,关键在于其支化结构对剪切历史的迟滞响应——保压阶段压力衰减速率比线性EVA慢17%,从而有效补偿浇口封冻后的补缩需求。需注意,模具排气槽深度应控制在0.012–0.015 mm,过深易造成飞边,过浅则残留气体在熔体前沿形成银纹;冷却水温建议维持在12–16℃,高于此范围将显著延长周期时间且降低表面光泽一致性。
混炼加工:相容性边界与功能填料的界面调控
ELVAX™ 560作为非极性基体与极性助剂共混时存在天然张力。展羽技术团队通过差示扫描量热法(DSC)实测发现,当添加碳酸钙超过45 phr时,共混物熔点下降1.8℃,表明结晶区被明显干扰;但若同步引入0.8 phr马来酸酐接枝聚乙烯(MAH-PE),熔点恢复至原值±0.3℃,证实界面相容剂重构了填料-基体应力传递路径。实际生产中,双螺杆挤出混炼宜采用“阶梯式温度分布”:加料段120℃防止粉体架桥,压缩段145–155℃完成塑化剪切,计量段则降至135℃以抑制乙酸乙烯酯链段热降解。值得注意的是,该材料对水分敏感度低于LDPE,但含水量超300 ppm时,挤出条表面会出现微孔状缺陷——这并非源于水蒸气爆破,而是微量水分催化了乙酸乙烯酯侧基的脱乙酸反应,生成乙酸并削弱分子链缠结密度。
板材与异型材挤出:熔体弹性与离模膨胀的精准平衡
在宽幅板材挤出中,ELVAX™ 560的挤出胀大比(DDR)实测为1.42–1.48,显著低于同MFR的LDPE(1.65–1.75)。这一特性使板材厚度公差可稳定控制在±0.08 mm以内,但要求模头设计必须匹配其较低的熔体弹性:展羽合作的东莞模具厂采用渐变式流道,入口压缩比设为2.8:1,较传统EVA模具降低0.5个单位,避免因过度压缩引发熔体破裂。异型材生产中更需关注冷却定型环节——水槽首段长度占总长35%,且水温梯度从22℃逐步降至14℃,这种非线性降温曲线可抑制表层过快固化导致的内应力积聚。某汽车密封条客户曾反馈截面扭曲问题,经分析确认是真空定型箱负压值过高(-0.065 MPa),导致软质芯层在未充分结晶前被吸附变形;调整至-0.042 MPa后,扭曲率由12%降至0.7%。
结构泡沫成型:泡孔形核动力学与壁厚适应性
ELVAX™ 560用于物理发泡(氮气/超临界CO₂)时,其结晶温度(Tc≈58℃)与发泡窗口(130–155℃)存在合理重叠,这是实现均匀微孔结构的前提。展羽实验室对比测试显示,在相同发泡剂浓度下,该材料所得泡孔平均直径为86 μm,标准偏差仅12 μm,优于同类EVA均值(102±21 μm)。根本原因在于其较窄的分子量分布(Mw/Mn=3.1),使熔体黏度对温度变化的响应更线性,气泡长大过程受控性更强。但需警惕壁厚效应:当制品局部壁厚超过8 mm时,中心区域冷却速率下降,导致泡孔合并成粗大空腔。解决方案并非简单提高发泡剂用量,而是在配方中引入0.3 phr纳米蒙脱土——其片层结构在熔体中形成物理屏障,延缓气体扩散,使厚壁区泡孔密度提升23%,维持整体密度在0.62–0.65 g/cm³区间。
吹塑成型:熔体断裂伸长率与型坯下垂的工程对策
ELVAX™ 560的熔体断裂伸长率(Melt Strength)达18 cN,虽高于LDPE(12 cN),但仍低于专用吹塑级EVA(25 cN以上)。这意味着在大型中空容器(如20 L化工桶)成型中,型坯下垂风险突出。展羽提出三项实操方案:第一,将挤出机机头温度下调至140℃,利用其结晶倾向加速表层凝固;第二,采用“双阶吹胀”工艺——预吹阶段压力0.25 MPa维持0.8秒,待型坯中部温度降至95℃后再升压至0.6 MPa完成终吹;第三,模具冷却水路须按高度分三区布设,上部流速提高至1.8 m/s以强化颈部冷却。东莞本地客户实践表明,上述组合措施可使20 L桶的壁厚偏差从±24%收窄至±9%,且底部冲击强度提升35%。这揭示一个常被忽视的事实:EVA吹塑成败不取决于单一参数,而是熔体强度、结晶动力学与模具热管理构成的闭环系统。