产品详情
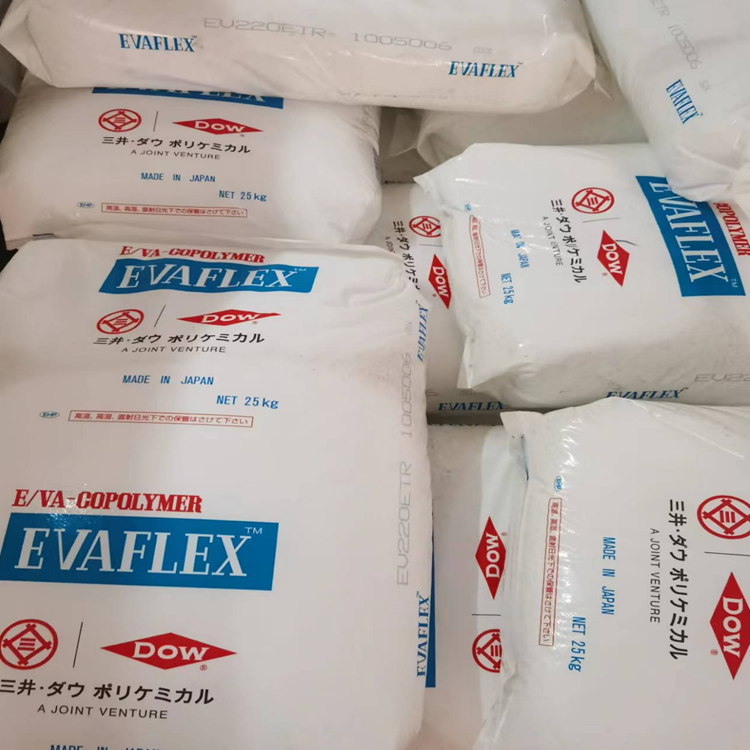
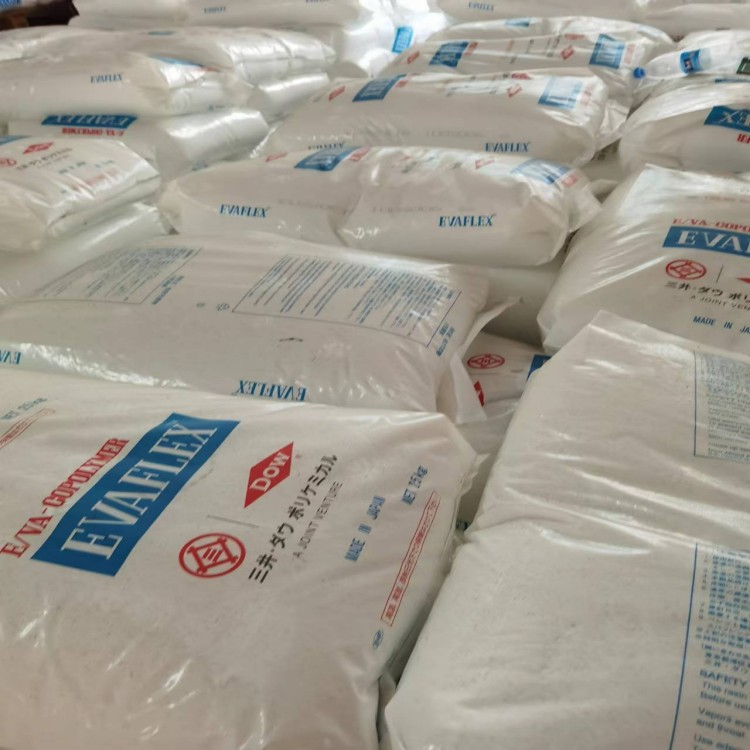
ELVAX™ 450 Ethylene Vinyl Acetate Copolymer
ElvaxTM 450 是一种乙烯-醋酸乙烯酯共聚物树脂,适用于工业领域。按重量计 18%;醋酸乙烯酯共聚单体含量;热稳定剂:BHT抗氧化剂;应用领域:Elvax™树脂可广泛应用于注塑成型、混炼、挤出、粘合剂、密封胶及蜡类混合物等各类领域。
三井化学的 ELVAX ™ 450 乙烯-醋酸乙烯酯共聚物属于乙烯-醋酸乙烯酯(EVA)共聚物等级。该产品含有丁基羟基甲苯(BHT)抗氧化剂作为热稳定剂,具有优异的机械性能、抗冲击性和抗穿刺性,并对 PE、PP 及极性基材具有的粘附性。该材料可采用注塑成型、结构泡沫成型、片材与型材挤出、吹塑成型及丝材涂覆等工艺进行加工,适用于粘合剂及工业领域应用。
ELVAX ™ 450 乙烯-醋酸乙烯酯共聚物符合 TSCA 、欧盟指令 2011/65/EU(RoHS)、欧盟指令 2012/19/EU(WEEE)、EN 71-3、FDA 21 CFR 175.1350(a) 标准,并符合 CONEG 、EU 94/62/EC 标准。
板材与异型材挤出中的熔体流变控制
在板材挤出领域,ELVAX 450的加工优势体现在其出色的热稳定性和对剪切速率的宽容度。东莞市展羽塑胶原料有限公司的工程团队发现,该材料在平模头挤出时,熔体从模唇流出的速度分布对板材厚度公差影响显著。由于ELVAX 450的熔体流动指数处于中等范围(通常在2-6 g/10min之间),它既不会因粘度过高导致模头压力过大、挤出波动,也不会因粘度过低造成板材表面出现鲨鱼皮或熔体破裂。实际生产中,采用单螺杆挤出机配合衣架式模头,温度设定从加料段的140摄氏度逐步升至机头段的180摄氏度,能够实现边料回料的稳定混合。对于异型材而言,模具设计需充分考虑该材料的收缩率——ELVAX 450的成型收缩率约在1.5%-2.5%之间,比普通LDPE略高。东莞市展羽塑胶原料有限公司在处理复杂截面异型材时,会建议客户在模具流道中设置阻尼块以平衡熔体流速,防止薄壁部位填充不足。该材料挤出的板材具有表面光泽度适中、柔韧性好的特点,常用于建筑防水卷材的中间层或密封条基材;异型材制品则大量应用在门窗密封、汽车车窗导槽等场景,其耐候性和低温柔软性是其被选用的关键。
吹塑成型工艺中的型坯控制与制品性能
吹塑成型工序对ELVAX 450的考验在于型坯的下垂控制与夹坯熔接强度。东莞市展羽塑胶原料有限公司的技术分析显示,该材料在吹塑温度下的熔体粘度对时间敏感度较低,这为挤出型坯提供了较长的操作窗口期。在储料式吹塑机中,ELVAX 450的型坯在重力作用下的垂伸速率适中,不会出现快速拉薄导致壁厚不均的问题。,在合模吹气阶段,该材料的拉伸流动行为使其能够贴合复杂模具型腔,即便在转角处也能保持均匀厚度。关键参数在于吹胀比——试验表明,ELVAX 450的吹胀比在2:1至3.5:1之间,超过此范围可能引起局部应力发白。东莞市展羽塑胶原料有限公司在协助客户开发中空制品时,特别强调该材料的耐环境应力开裂性能:由于VA侧基的存在,它抵抗极性介质侵蚀的能力优于传统聚乙烯。因此,ELVAX 450吹塑成形的容器适合用于盛装洗涤剂、化妆品基液或工业助剂。此外,在多层共挤吹塑中,该材料常作为粘合层使用,它能有效连接极性材料与非极性材料,如PA与PE之间的热熔粘合。制品的底部夹坯缝强度通常能达到本体强度的85%以上,这得益于其分子链在受热受压下的良好扩散能力。
电线包覆加工中的绝缘性能与包覆紧密度
电线电缆包覆是ELVAX 450应用的另一个重要分支,其优势在于低温柔韧性与电气绝缘性的平衡。东莞市展羽塑胶原料有限公司的实验室数据表明,该材料的体积电阻率可达10的15次方欧姆·厘米量级,介电常数在2.5-3.0之间,适合低频低压绝缘场合。在挤出包覆过程中,ELVAX 450的熔体与铜导体或铝导体的结合力是一个关键指标。由于该材料本身含有极性醋酸乙烯酯基团,它对金属表面具有一定亲和力,但为了获得可靠的剥离强度,通常需要在导体表面预涂底胶或者采用交联处理。实际加工时,使用挤压式模具而非套管式模具能够获得更高的包覆紧密度,因为熔体在模口处受到径向压缩力,强行填充导体缝隙。东莞市展羽塑胶原料有限公司在调试工艺参数时发现,螺杆转速与牵引速度的匹配直接决定绝缘层的圆整度:当线速度超过30米/分钟时,需适当提高机头温度至200摄氏度以上,以弥补高剪切引起的熔体温升不足。该材料包覆的电线广泛用于电子设备内部连接线、汽车低压线束以及户外照明线,其耐曲挠次数可达普通PVC包覆线的3倍以上,这对动态弯曲场合具有实际价值。需要警惕的是,该材料长期暴露在紫外线下会降解,户外应用必须添加炭黑或受阻胺类光稳定剂。
多工艺综合加工的配方调整与设备兼容性
ELVAX 450在结构泡沫成型、板材挤出、吹塑成型与电线包覆这四类工艺中的表现差异,迫使东莞市展羽塑胶原料有限公司在配方设计上采取差异化策略。对于结构泡沫工艺,需要额外添加成核剂以细化泡孔,滑石粉或碳酸钙的用量通常控制在0.5%-2%之间,过多会破坏泡孔壁完整性。板材挤出则侧重于抗氧剂与润滑剂的平衡,主抗氧剂1010辅以168亚磷酸酯,能将该材料在反复加工时的黏度变化控制在5%以内;外润滑剂如硬脂酸锌的添加量需,过量会导致模口析出。吹塑制品更看重熔体弹性,适当引入少量长链支化聚乙烯可以提升型坯的悬挂强度而不损害透明度。电线包覆配方的重点是阻燃改性,氢氧化铝或氢氧化镁的填充量可能高达50%,但此时材料的机械性能下降明显,东莞市展羽塑胶原料有限公司推荐的方案是采用微胶囊化红磷作为协同阻燃剂,以降低无机填料的总添加量。
设备兼容性方面,这四种工艺对螺杆几何形状的要求存在分歧。发泡挤出需要强剪切使其均匀,但弱剪切以维持气泡;板材和异型材挤出要求中等的剪切混合能力;吹塑对螺杆的均化段要求较高;电线包覆则需要低剪切以避免降解。东莞市展羽塑胶原料有限公司的工程实践表明,采用通用型屏障螺杆配合特殊混炼头,可以覆盖这三种工艺要求,但专门用于吹塑或发泡的机器使用定制螺杆。模具流道设计也必须根据工艺调整:发泡模头内部应有足够的压缩比以维持背压;板材模头应避免死角以防止材料积碳;吹塑模具需要冷却水道高度均匀以防止收缩率不一致;电线模具则对内眼尺寸公差要求苛刻,通常要控制在±0.02毫米内。
选材建议与加工问题诊断的实用方案
对于初次尝试ELVAX 450加工的客户,东莞市展羽塑胶原料有限公司的技术支持体系提供了从选材到故障排查的全流程指导。在选材阶段,客户需要明确制品关注的性能顶点:如果冲击韧性优先,该材料的VA含量已经提供了基础保障,可考虑与茂金属聚乙烯共混;如果硬度与刚性需求突出,则建议填充20%-30%的滑石粉或玻璃微珠。加工过程中常见的缺陷是晶点与凝胶粒子。晶点通常来自未完全熔融的高分子量组分,解决方法是升高机筒温度或延长停留时间;凝胶粒子则可能是交联副产物或外来杂质,需彻底清洗螺杆与模头。东莞市展羽塑胶原料有限公司的员工作业指导书中列出具体的排查表:当制品尺寸超出公差时,优先检查牵引速度与挤出量的比例关系;当表面出现条纹时,确认料斗干燥器是否有效工作(该材料虽不吸湿,但加工前仍建议在40-50摄氏度干燥1-2小时)。对于发泡不足的问题,可尝试提高螺杆转速以增加剪切热,或者更换活性更高的发泡剂品种。东莞市展羽塑胶原料有限公司能够提供针对具体订单的工艺参数推荐,包括温度曲线、螺杆转速范围以及模具压力设定值,这些数据均来自对ELVAX 450长期加工经验的积累。终,客户获得的不仅是材料本身,更是一套规避加工风险、提升制品良率的系统化解决方案。