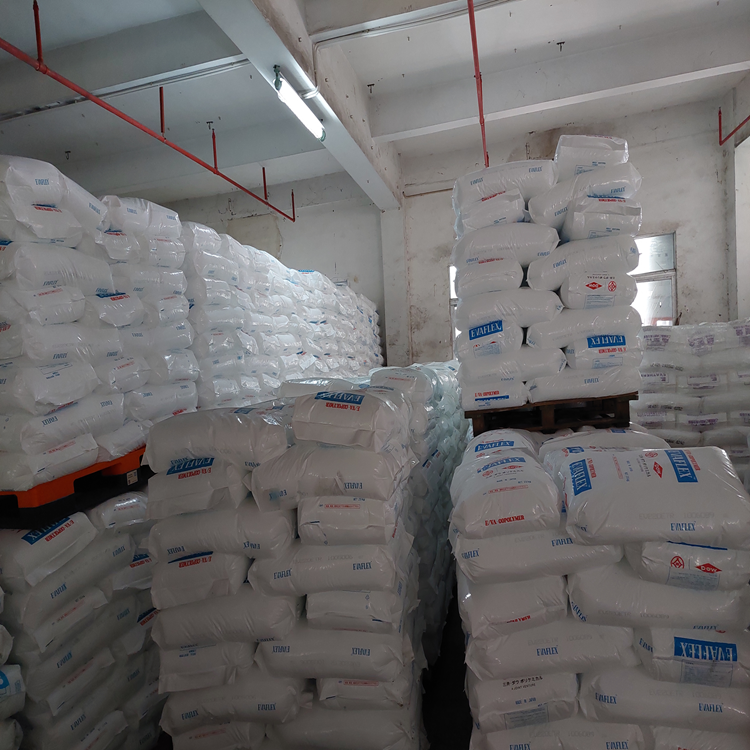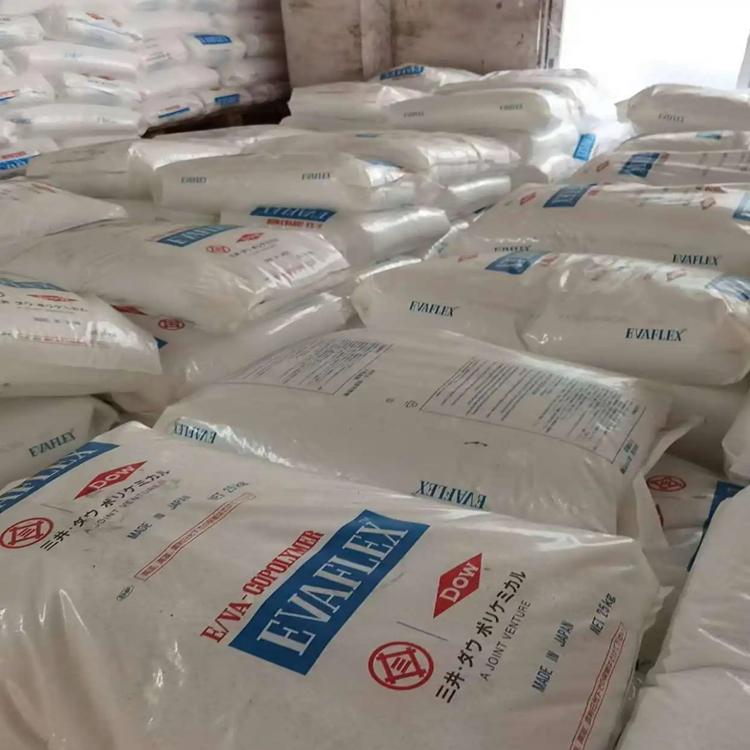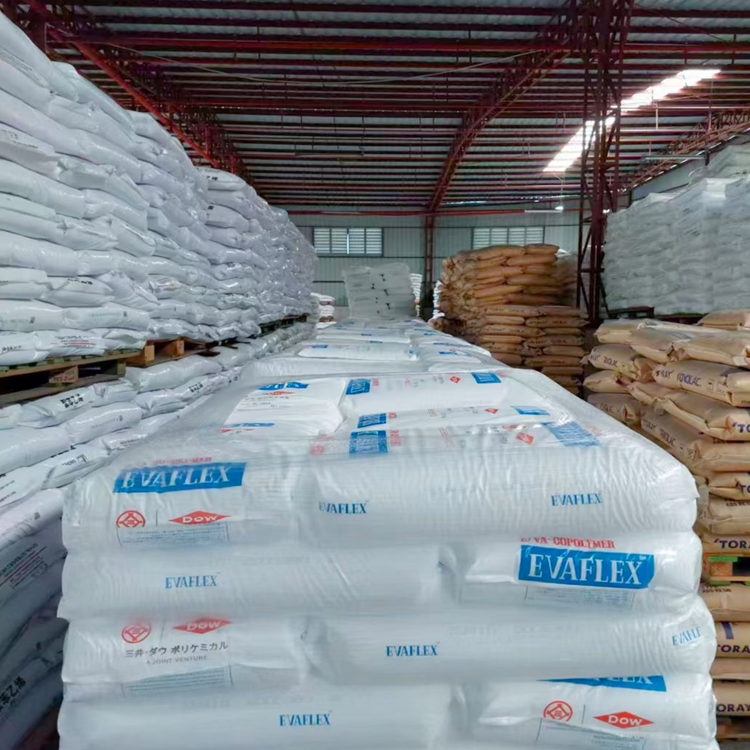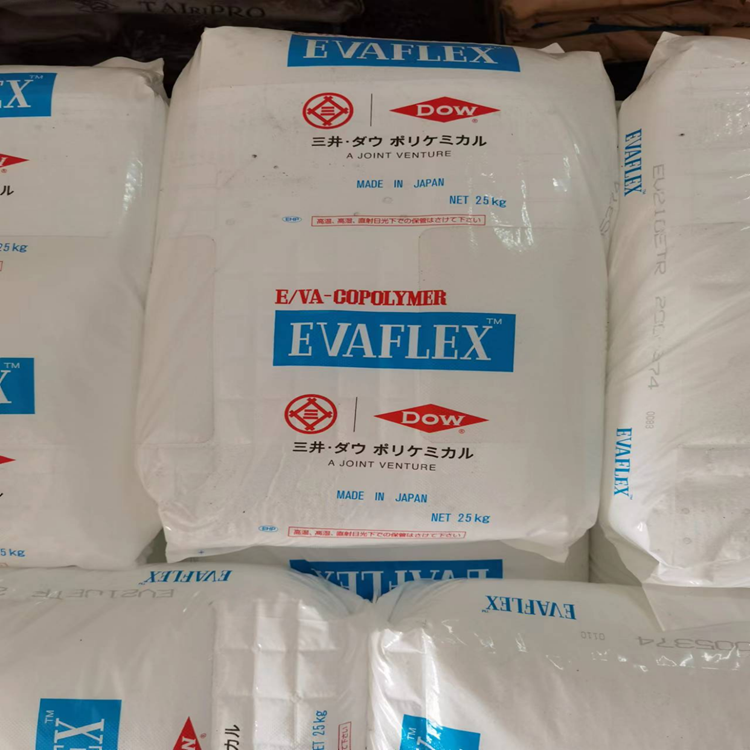
产品详情
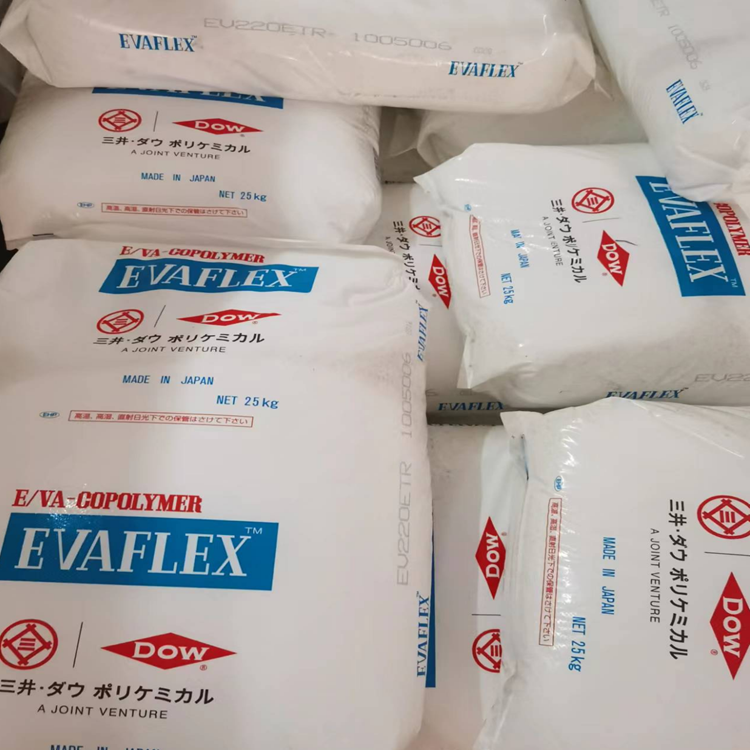
ELVAX™ 9756 Ethylene Vinyl Acetate Copolymer
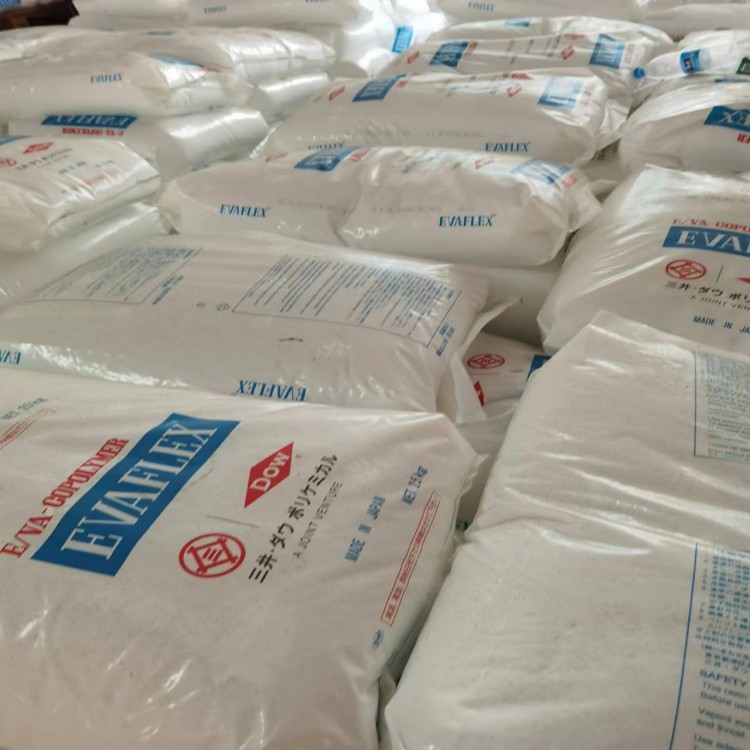
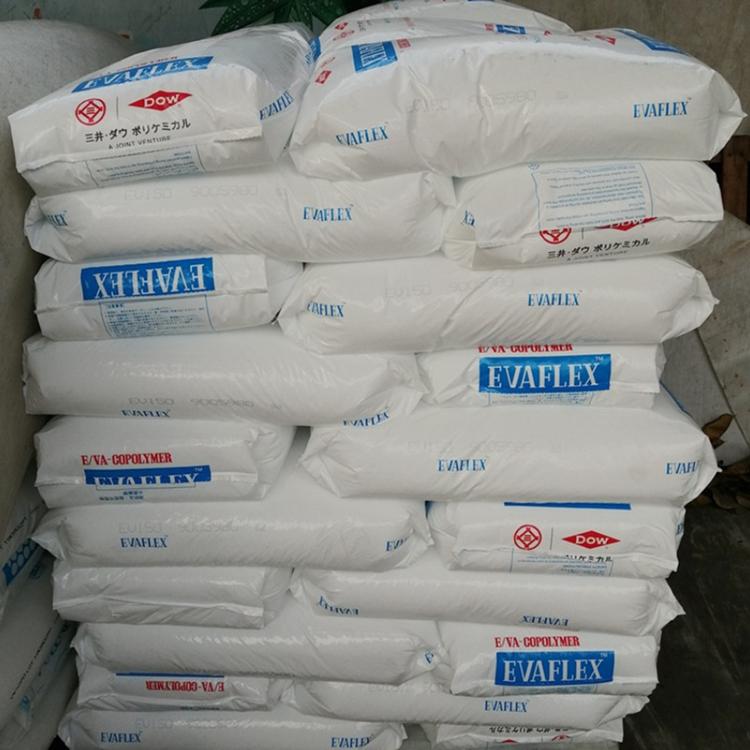
三井化学生产的 ELVAX ™ 9756 乙烯-醋酸乙烯酯共聚物是一种专有乙烯-醋酸乙烯酯(EVA)共聚物混合物。该产品专为作为碳酸软饮料瓶盖用带蓝色调的内衬树脂而开发,该可挤出树脂以颗粒形式提供,适用于压缩成型和挤出加工工艺。
ELVAX ™ 9756 乙烯-醋酸乙烯酯共聚物符合 TSCA 、欧盟指令 2011/65/EU(RoHS)、欧盟指令 2012/19/EU(WEEE)、EN 71-3、21 CFR177.1350(a)、(EU) 2023/1627 等标准,并符合 CONEG 、欧盟指令 94/62/EC。
瓶盖内衬树脂的技术演进与选材逻辑
碳酸软饮料包装的密封性能直接决定产品货架期与消费者体验。在瓶盖内部,一层厚度不足2毫米的内衬材料承担着阻隔二氧化碳逸散、防止外部氧气渗入的关键任务。传统PVC(聚氯乙烯)内衬曾长期占据市场主导地位,但随着食品接触材料安全法规趋严以及环保回收体系的要求提升,乙烯-乙酸乙烯酯共聚物(EVA)逐渐成为替代主流。东莞市展羽塑胶原料有限公司供应的ELVAX™ 9756,正是三井化学针对这一应用场景开发的专用牌号。其乙酸乙烯酯(VA)含量与熔体流动速率的平衡,使其在模压成型和挤出加工中表现出独特的工艺适应性。三井化学的ELVAX™系列在全球包装材料领域积累了超过四十年的应用数据,9756型号的配方设计刻意回避了高VA含量带来的粘性过大问题,保留了EVA分子链的柔韧性与低温热封性能,这一技术路线选择对于瓶盖内衬的长期气密性而言至关重要。
ELVAX™ 9756的分子结构与性能优势
EVA材料的核心性能由其VA含量和分子量分布共同定义。ELVAX™ 9756的VA含量控制在中等水平,这使得共聚物既保留了聚乙烯主链的结晶区域,又通过乙酸乙烯酯侧基的无规分布引入非晶态弹性段。这种半结晶-非晶双相结构在瓶盖内衬应用中产生两个直接效果:结晶区提供必要的力学支撑,防止内衬在旋盖扭力下产生不可逆变形;非晶区则赋予材料在-20℃至60℃温度范围内稳定的弹性回复能力。东莞市展羽塑胶原料有限公司的技术资料显示,该牌号的熔体流动速率(MFR)经过校准,在模压成型时能够均匀填充瓶盖内复杂的环形凹槽结构,避免因流动性过高导致的飞边问题。与国产EVA对比,ELVAX™ 9756的分子链中乙酸乙烯酯分布更均一,这是三井化学采用高压连续本体聚合工艺所带来的优势,直接反映为内衬层厚度偏差控制在±0.05mm以内,对于碳酸饮料瓶盖这种对密封均匀性要求苛刻的部件而言,这一指标具有实际工程意义。
模压成型工艺中的工艺窗口与质量控制
瓶盖内衬的模压成型是一个将热塑性颗粒在模具内加热塑化、保压冷却的循环过程。ELVAX™ 9756的加工温度窗口集中在120℃至170℃之间,相较于聚烯烃类材料,其较低的熔融温度(约75℃)允许更短的加热周期,这在大批量生产中对节能效果显著。东莞市展羽塑胶原料有限公司在向客户提供产品的,会配套建议冷却段的控温策略——关键在于模具温度需保持在30℃以下,以确保内衬材料在脱模前完成充分结晶。若冷却不充分,非晶区比例过高会导致内衬在后续仓储过程中发生收缩,进而破坏瓶盖的密封扭矩。实际操作中,模压压力应控制在3至8兆帕之间,压力过高会使EVA分子链过度取向,冷却后产生内应力集中区域,这些微观缺陷会成为二氧化碳缓慢泄漏的通道。采用ELVAX™ 9756的生产线,通常能将废品率控制在0.3%以下,这得益于材料自身的热稳定性——连续加工8小时内,其熔体指数变化率不超过15%,避免频繁调整注塑参数带来的质量波动。
挤出加工的技术特征与下游适配性
尽管模压成型是瓶盖内衬的主流工艺,但部分多层共挤瓶盖结构或异形密封件的生产仍需要挤出加工。ELVAX™ 9756在单螺杆挤出机中展现出良好的熔体均匀性,其剪切变稀行为适中,在挤出温度160±10℃条件下,口模膨胀率稳定在8%至12%之间,这有利于控制挤出片材的厚度公差。东莞市展羽塑胶原料有限公司的工程师强调,使用该牌号时螺杆压缩比宜选择2.5:1至3.0:1之间,过大的压缩比会导致熔体温度骤升,可能引发EVA中的VA基团热降解产生醋酸气味。值得注意的是,ELVAX™ 9756与HDPE(高密度聚乙烯)或PP(聚丙烯)之间具有良好的界面相容性,这在生产复合内衬时具有实用价值——例如在瓶盖内层使用EVA提供弹性密封,外层使用聚烯烃提高刚性,二者通过共挤出一步成型无需额外粘合层。挤出后的冷却方式对终产品性能也有影响:采用水浴急冷会限制结晶度,得到更柔软的内衬,适合低温灌装碳酸饮料;采用空气自然冷却则促进晶体生长,提高内衬的硬度,适合需要较高旋盖扭力的包装场景。
选型决策与供应链考量
在EVA瓶盖内衬材料的选型过程中,技术参数需要与生产设备和终端需求形成闭环。ELVAX™ 9756的密度约为0.96 g/cm³,硬度(Shore A)落在90至95区间,这一物理特性使其在模压成型后能够提供适宜的回弹力——既不会因过硬导致瓶盖旋入时无法形成密封线,也不会因过软在堆码压力下变形。东莞市展羽塑胶原料有限公司注意到,行业中有部分用户试图通过混合低VA含量EVA来降低成本,但这种做法往往导致内衬的低温脆性上升,尤其在冷链运输的碳酸饮料中容易引发泄漏投诉。供应链的稳定性同样不容忽视:三井化学在日本和新加坡均设有生产基地,ELVAX™ 9756的交期通常可控在4至6周内,且每批次产品附带完整的FDA和GB 4806.6食品接触材料合规检测报告。对于年产超过5000万只瓶盖的中大规模生产线,使用该牌号所带来的废品率下降和工艺稳定性提升,足以抵消材料单价与通用EVA之间的价差。选择与东莞市展羽塑胶原料有限公司合作,意味着能够获得从选型建议、小批量验证到量产工艺优化的全周期技术支持,这对于希望快速切换材料体系并降低试错成本的软饮料包装企业而言,是值得纳入技术评估的选项。