产品详情
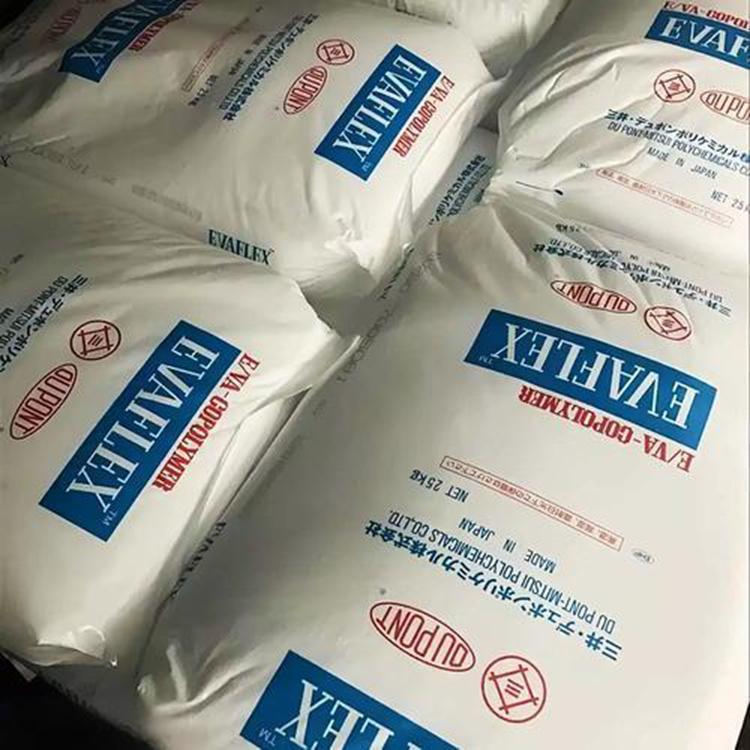
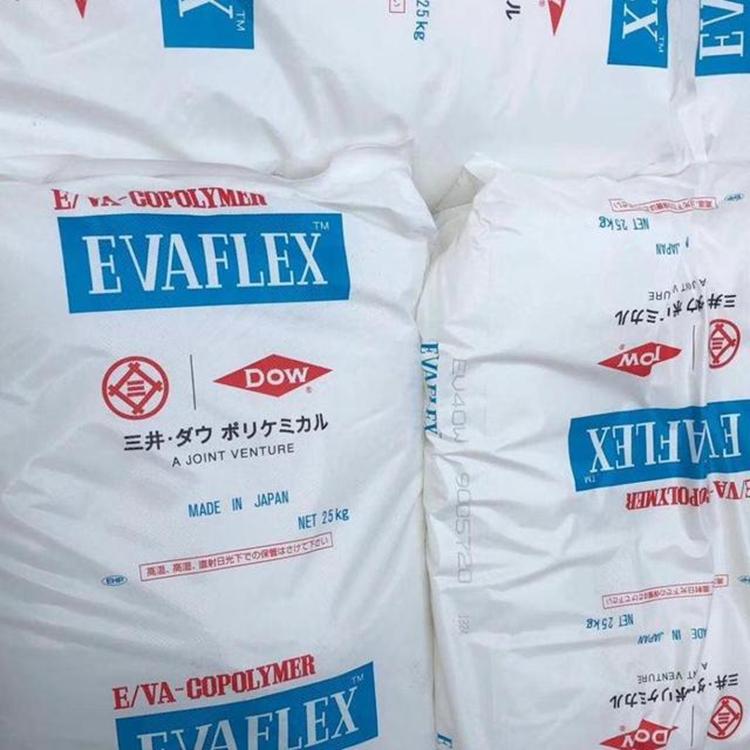
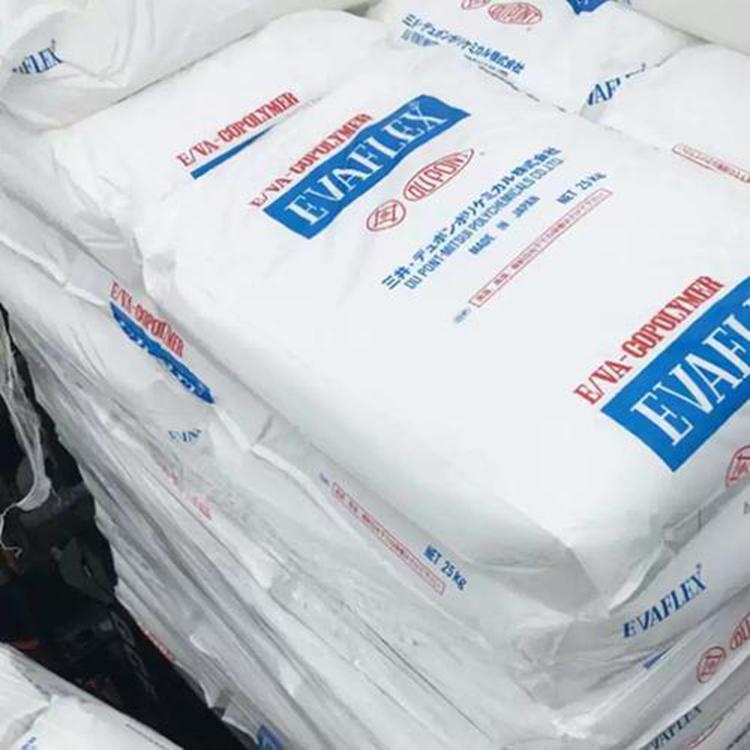
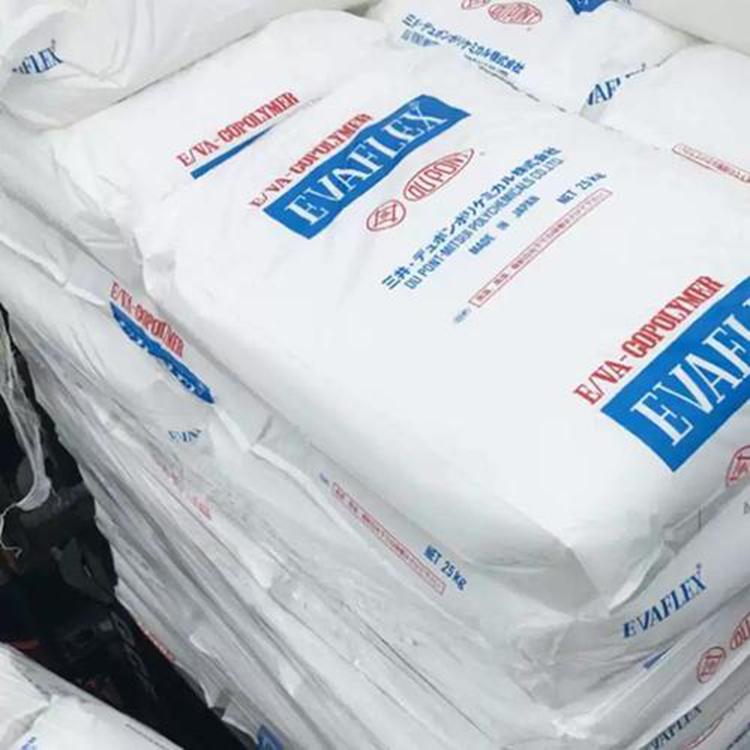
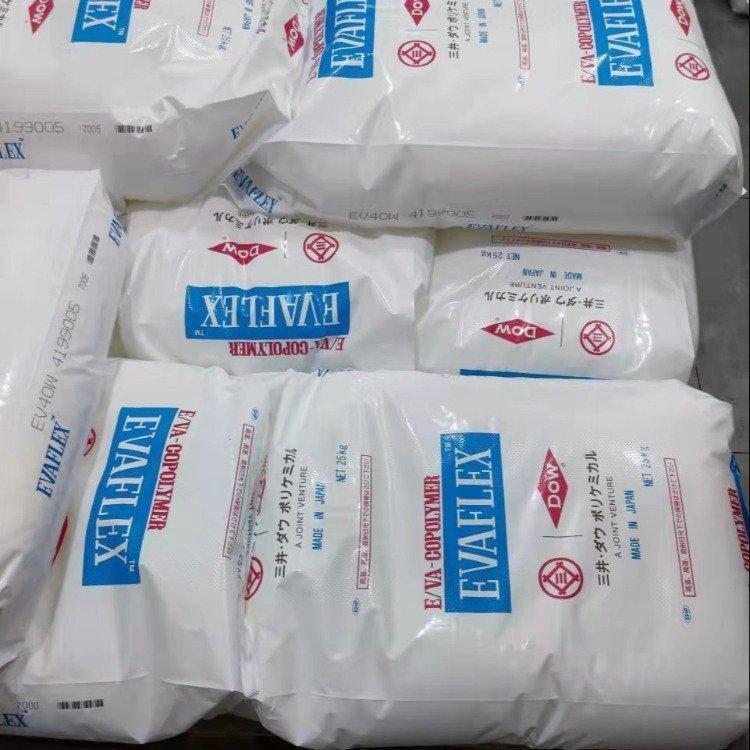
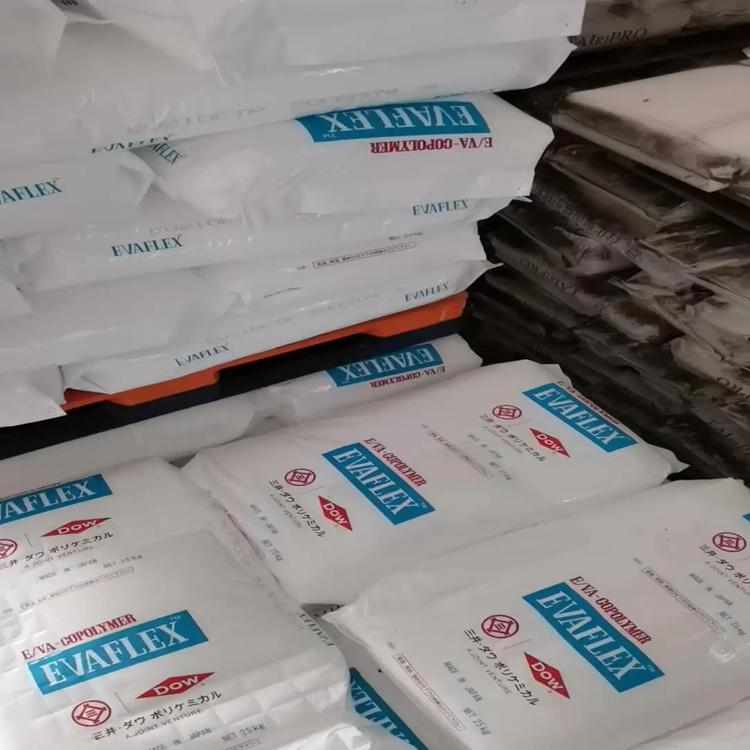
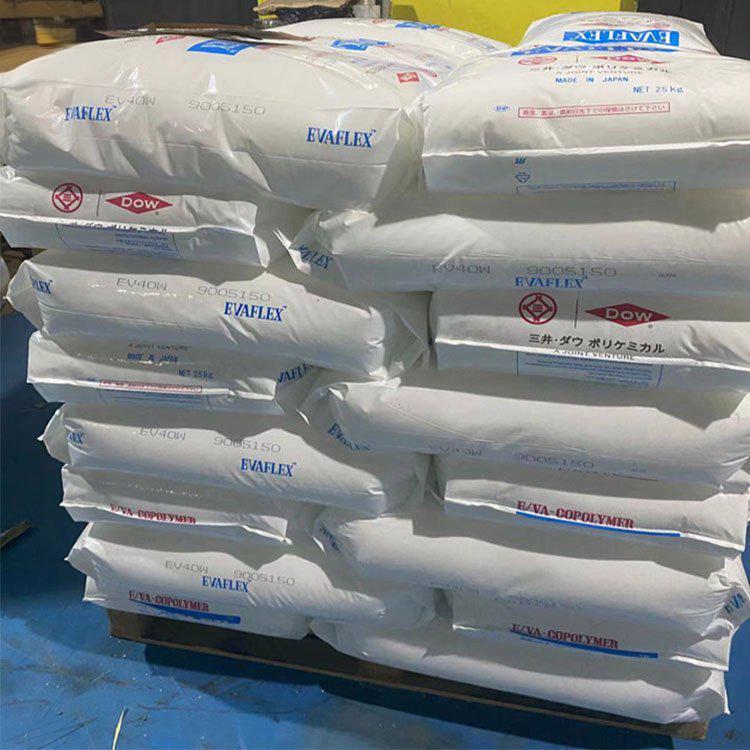
EVA 三井化学 ELVAX™ 3176 乙烯-乙酸乙烯酯共聚物
三井化学的 ELVAX ™ 3176 是一种可挤出成型的乙烯-醋酸乙烯酯共聚物树脂,以颗粒形式提供,适用于专为加工聚乙烯树脂而设计的传统挤出设备。18%(按重量计);醋酸乙烯酯共聚单体含量;滑爽助剂;冷却辊脱模助剂;热稳定剂:BHT抗氧化剂。该树脂专为对自身或柔性包装应用中常用的多种其他材料进行低温热封而设计。其熔体加工性能使其能够在各种线速和薄膜厚度范围内,通过挤出涂布及流延薄膜设备进行加工。通常,该牌号的流延薄膜可根据具体应用需求,与聚酯或其他基材进行粘合层压处理。ELVAX ™ 3176 乙烯-醋酸乙烯酯共聚物符合 TSCA 、欧盟指令 2011/65/EU(RoHS)、欧盟指令 2012/19/EU(WEEE)、EN 71-3、FDA 21 CFR 175 及 CONEG 、EU 94/62/EC 标准。
分子结构决定加工边界:ELVAX 3176的技术定位
ELVAX 3176属于EVA家族中一个特定的品级,其核心参数在于乙酸乙烯酯含量与熔融指数的精准平衡。该牌号通常具备中等偏高的VA含量,这一结构特征直接赋予共聚物两个关键能力:一是大幅降低树脂结晶度,从而使得薄膜在低温状态下仍能保持良好的柔韧性与抗冲击性;二是提升极性,使其对聚烯烃、铝箔、纸张甚至尼龙等不同基材均能产生牢固的粘合效果,这是普通低VA含量的EVA或LDPE所无法企及的。
从加工视角来看,3176的熔融指数经过优化设计,使其在挤出涂布过程中能够形成稳定且均匀的熔体帘,减少缩颈现象。对于流延薄膜生产线而言,中等MI值意味着既能保证足够高的产线速度,又不会因熔体强度过低而导致膜泡不稳定或厚度公差波动。东莞市展羽塑胶原料有限公司在向客户推荐此牌号时,通常会强调其熔体流动的“窗口宽容度”——即在一定范围的温度与转速波动下,依然能够产出品质一致的膜层。这对于需要连续生产、减少停机损耗的软包工厂而言,是一笔被低估的隐性收益。
该牌号另一个常被忽视的技术细节是其热稳定性。在挤出机内长时间停留或遭遇局部高温时,低品质EVA容易发生交联或降解,产生凝胶点或鱼眼,进而导致涂布层出现针孔或剥离强度下降。而ELVAX 3176凭借其稳定的分子量分布与精细的聚合工艺,在上述工况下表现出更强的耐受性,这对于厚度仅需10-30微米的薄层涂布尤为重要。
从涂覆到复合:破解软包装的多层结构难题
现代软包装很少采用单一材料,绝大多数结构是多种基材的复合体。不同层之间既要保证物理强度的传递,又要阻隔氧气、水汽与光线。ELVAX 3176在其中的核心角色,是作为粘结层或热封层存在。当其应用于挤出涂布工艺时,树脂在高温下被直接挤出并压覆于基材表面,形成一层致密且连续的薄膜。由于VA基团的极性作用,这层膜能快速浸润经过电晕处理后的BOPP、PET或PE基材,在极短的接触时间内建立起初粘力,随后在冷却辊上固化。
流延薄膜工艺则呈现出另一番优势。对于要求高透明、低雾度且热封温度宽泛的三层或五层共挤膜,将3176配置在热封层,能够使薄膜在较低温度下实现牢固封口,避免封口区域脆化。特别是对于包装内容物为吸潮性食品、粉末或含油脂产品的场景,该材料能有效抵御从封口边缘开始的应力开裂。东莞市展羽塑胶原料有限公司在协助客户进行配方调试时,经常发现一个现象:当将3176与一定比例的LDPE或LLDPE共混时,不仅可以微调热封温度,还能在不牺牲粘接力的前提下降低整体原料成本。这种改性灵活性,正是其作为“工业原材料”而非“成品膜”的价值所在。
EVA 三井化学 ELVAX™ 3176 乙烯-乙酸乙烯酯共聚物
针对含铝箔的蒸煮包装应用,核心难点通常在于铝箔层与塑料层之间的剥离强度。传统AC剂加LDPE的组合在121°C高温蒸煮后容易分层,而ELVAX 3176凭借其优异的耐热老化性能与高极性,能够直接作为挤出涂布层与铝箔进行热复合,无需额外涂覆底胶。这一特性简化了生产工艺流程,减少了溶剂残留风险,尤其是在食品接触类包装中具备明确的合规优势。展羽公司提供的技术资料显示,在优化工艺条件下,此方案可满足主流食品安全标准的迁移量要求。
实用加工指南:参数调整与常见陷阱规避
尽管ELVAX 3176本身性能稳定,但成功应用依然高度依赖正确的加工参数设定。挤出涂布时,熔体温度应控制在210°C至240°C范围。若温度过低,树脂塑化不充分,会导致涂布层表面粗糙,甚至出现晶点;温度超过250°C,则可能引发VA基团的热分解,产生醋酸气味,使膜层发黄,力学性能下降。东莞市展羽塑胶原料有限公司的现场技术支持团队建议,操作人员应密切监视挤出机各段温区的梯度,确保从进料段到模头的升温曲线平滑,避免局部过热。
基材处理同样是决定成败的关键一环。无论采用何种涂布方式,基材表面张力必须达到38达因/厘米以上,否则熔融态EVA难以形成有效润湿。电晕处理的效果会随时间衰退,因此涂布操作应尽量与电晕处理在线同步完成。气隙距离与冷却辊温度也需精准控制:过长的气隙会导致熔体氧化加剧,产生表面发黏的问题;冷却辊温度以15°C至25°C为宜,过高会造成粘辊,过低则影响结晶度,使薄膜过于刚硬。
对于流延薄膜工艺,推荐采用快冷急冷技术来抑制大尺寸球晶生长,从而获取更高透明度。若生产过程中出现膜面条纹或厚度波动,排查方向通常包括模头间隙均匀性、熔体泵的稳定度以及过滤网的更换周期。值得特别指出的是,3176这类高VA含量的EVA在存储时容易粘连,建议拆包后尽快使用,或者存放在低于30°C的干燥环境中。东莞市展羽塑胶原料有限公司为此专门提供分装与真空包装服务,以减少原料长期暴露于空气而导致吸潮或结块的风险。
从成本效益角度分析,选择ELVAX 3176并非单纯的原料采购决策,而是一个系统性工艺升级的起点。该材料能够帮助软包企业减少复合工序中的胶水用量、降低能耗,并提升成品的一次合格率。对于正在探寻产品升级或希望进入高端食品、医疗及工业包装领域的厂商,这无疑是一条值得下探的技术路径。